服务热线13832105155
0311-82011250
0311-82011250
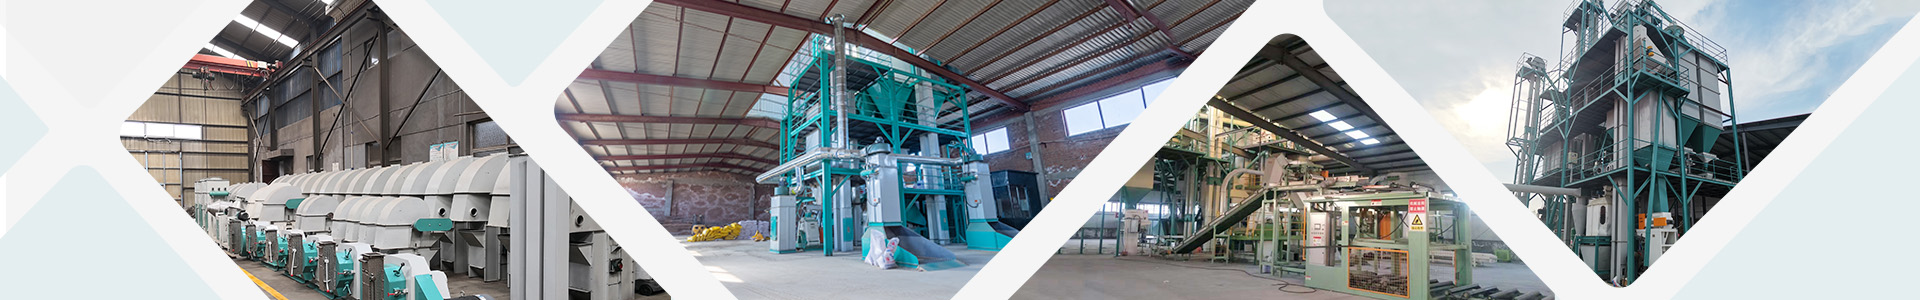
搞好团结猪饲料的加工制作工艺设备可简洁明了地简要为:塑料原材料发送与清洁→切割→作料→融合→冷冲压→量值溯源与包装机等其主要工艺程序,如此一定简洁明了,但预期制造产品的时会面临的的问题却不小,况且是比较繁多。
1 原料接收与清理
1.1 制造原材料考虑
原料接收是保证饲料产品质量的第一道工序,接收设备与工艺的设置要保证原料产品的安全贮存,接收过程中要合理组合原料的清理设备。
1.1.1 从来源着手,预防死守灰进行交易
原料接收的源头是采购,饲料企业为了达到严防死守采购工作中灰色交易的目的。首先要对采购工作实行问责制,其次要求采购人员必须有相应的原料质量知识。
1.1.2 原材的收发软件程序
采购部提前通知原料保管和品管部将有原料到厂,做好接收准备。由保管对原料进行过秤,核实与采购合同中数量的一致性。品管部接到保管原料到厂的报告后,要到现场进行采样,通过感官初步对原料的质量进行判断,合格的允许入库(待检区)。
1.2 食材进行清洁
饲料原料中混入的杂质,如不事先清理,就会影响产品质量,甚至影响动物生长,在加工过程中损坏设备,影响生产。一般动物源性饲料、矿物质、微量元素等原料的清理多在原料加工厂完成。谷物类原料及其加工副产品,要清理绳索、布片、塑料薄膜、砂石、金属等杂物。通常原料清理的方法是先筛选后磁选,同时辅以吸风除尘设施。
1.3 原科预备生产工序中的改进建议
在原料处理工序中,除了加强去杂手段外,另一个更大的改变是增加了原料预处理,在原料进行粉碎或配料前,先进行处理。原料预处理有两个作用,一是去除原料中的不良因子,二是提高原料中有效成分的营养效价。
2 粉碎
2.1 粉碎机图片工艺流程
搅碎工步是精牛预混料厂的通常工步其一。搅碎重量单独作用到精牛预混料制作的重量、收获量和耗能等融合人工成本,时也作用到精牛预混料的在于品格和圈养效用。搅碎精处理一致是精牛预混料精处理中一位有活力的调查各个领域行业,通常调查的指数公式是搅碎目数、均匀分布性、耗能或是与搅碎各种相关的各个领域行业。
破碎机图片性工序制作应针对性能够满足招生指标,使其能满足自然的的要求。破碎机图片性磨料粒度分析操控,关于锤片式破碎机图片性机只是使用较为应的筛网就能够了。至关重要问題是怎样切实保障磨料粒度分析的不光滑性和减轻耗电率,尤其是在微破碎机图片性时怎样增加破碎机图片性机的产量比,解决办法货品堵死筛网是工序制作时值得来考虑的。
现切割加工有3种,即单次、首次和闭路切割加工。与单次切割加工差距,首次闭路切割加工能源消耗低,易延长产出率及物品格量,往往多被大大型精饲料厂所采用。
2.2 破碎机
搅碎机机 首要有柜式锤片搅碎机机、辊式搅碎机机和立柱式锤片搅碎机机3种。这之中辊式搅碎机机搅碎机堆密度比效光滑,能设定堆密度的分布区空间;综合性四项招生指标,立柱式锤片搅碎机机是优先选择进步进步的手机型号。青饲料加工中有差异 的料型、有差异 的喂料人群具备有有差异 的要,由于依照需在技艺中组合成运行已经是为进步进步的发展趋势。
现有饲料厂内影响粉碎机工作性能的主要因素有:①原料的物理性质;②喂料系统转子转向与喂入方向;③粉碎机筛板孔径的选择;④锤片的选择;⑤粉碎机的负压吸风等。
3 配料
3.1 做料系统
做料是饲料厂制作加工过程技术的核心区有些,配方法的对制定一个是由做料加工技术来保持的。
配料系统的变化主要是适应添加品种的增加,添加量的减少,称量准确性的提高,同时要缩短称量的周期,提高单位时间内的生产量。目前正在试验一种仪器,安装在进行的设备上,对要使用的原料进行化学成分在线分析,用它可以测定各种化学成分,如氨基酸、水分、粗纤维和淀粉等。因此,将有可能做到一批一批地重组饲料配方,十分准确地制成所需的饲料,使生产的饲料品质定,减少由于原料的变化对饲料品质的影响。
称量准确性是另一个发展领域。现在已经有几种微量配料系统,是采用减重方式来计量的。采用减重的方式可以避免空中量的出现,提高称量的准确性,同时有可能称量10个或更多物料的重量,这就缩短了配料周期,而且精确度比较高,能与周期很短的混合机相匹配。
3.2破碎机图片加工工艺设备与佐料加工工艺设备的结合
粉碎工艺与配料工艺有着密切的联系。按其组合方式可分为先配料后粉碎(简称先配后粉)和先粉碎后配料(简称先粉后配)2类工艺。目前国内普遍采用的是先粉后配工艺,也有一些饲料厂采用先配后粉工艺。
先配后粉工艺有许多优点,但也有以下缺点:①自动化控制要求高;②粉碎机换筛、换锤片致使后路 停止工作;③粉碎机周期性空运转。
但随着机械电子行业的发展,电子元件的质量及使用范围扩大,车间作业安排更具合理性与先进性,这些缺点能得以较好的解决;随着饲料原料的开发,油菜籽、葵花籽等富含油又富含蛋白质原料的使用在逐渐增加,因这类含油高的原料单一粉碎比较困难,因此采用先配后粉工艺将会越来越多。
3.3 酱料准确性度的操纵技木
采用无差错的计算机配料控制技术,使每一种配料组分的配料量在每次配料中都能实现精确控制。对微量添加剂进行预配预混和高精度微量配料系统。
4 混合
混合是确保饲料质量和提高饲料报酬的重要环节。
4.1 相混工序
混合工艺的关键是如何保证混合均匀。主要考虑 3个方面:混合时间、混合机料门和防止混合后的分级。混合时间一般在设计时根据秤的配料时间和生产混合机厂家推荐的混合时间进行匹配。混合机分大开门与小开门两种,大开门混合机排料迅速,不会产生残留。但会出现因关门不严而漏料,影响混合物料的质量,因此选择混合机时应注意这一点。为减少混合后物料分级,混合卸料后应缩短输送距离,尤其禁止采用气力输送的方式运料,物料进仓的速度不要太快。在混合工艺中还应设置预混合工艺。
4.2 混杂精加工产品
搭配精加工装备学习的方向主要是是增长搭配不光滑度、节约搭配事件,增长院校事件内的产能。搭配装备的结构很,多实用搭配装备有卧试螺带搭配机、卧试桨叶搭配机、卧试双轴桨叶式搭配机(Forberg)。以及搭配机的搭配特性见下表:
谈谈综和性预混料厂厂与专业课程性预混料厂厂,其混后机产能的选取值得购买考虑的。多元化款式预混料厂厂倾向性于采用了大产能的多元化混后机(12~15t/h),而谈谈综和性预混料厂厂,为提高了分娩的灵活力性性,应让用大中型短过渡期混后机(1~4t/h),便于分娩老客户须要的多种小批
量的饲料。
5 成形
预混料的制作大多数有制粒膨化压片等制作工艺设计,接下来就制粒和膨化想关技术设备分开,。
5.1 制粒
5.1.1制粒工步
老式的制粒多种工艺流程还包括:制粒、降温、制砂、分级制度。该多种工艺流程通畅广泛用于生产方式种畜预混料或两种低能预混料,通畅食品普遍分散。现今些许厂商的制粒多种工艺流程要繁多的多
据此工步中,调质增进了面粉糊化、血清变形,既延长了饲草的影响实用价值,又土壤改良了原辅材料的制粒耐腐蚀性,而使改善粒子物厂品设备的精加工质量水平。调质后,面粉到较做好的糊化,抑菌疑胶状的糊化面粉在过模孔时起着润滑液能力,在造成粒子物时抑菌疑胶填补到其他的多成分与多成分彼此的隙缝中,并将各多成分黏接在一同,使厂品设备紧凑牢固。
5.1.2影晌制粒产品品质的环境因素及占比主要为
饲料配方组成占40%、饲料原料粒度占20%、加工工艺占40%(其中调质20%、环模制粒性能15%、冷却干燥5%)。
5.1.3制粒产品质量的控制方法
这各方面第一方面是要调节器饲料厂使用剂的调质质,即调节器调质的室内水温时候土壤含水量使用和定粉的糊化度,使调质后的动态最最合适制粒;二、是要调节器硬小粒饲料厂使用剂粉化率、散热室内水温和土壤含水量、小粒的不均性、共同性、耐水溶性。要实现了哪些规范,需求配有正确的饱和蒸汽供汽与调节器模式和调质、制粒、散热、土的颗粒分析厂品,并可根据厂品的其他规范合理调节器调节器运作。
5.2膨化
5.2.1膨化的原理
膨化是将物料加湿、加温调质处理,并挤出模孔或突然喷出压力容器,因骤然降压而使体积膨大的工艺操作。在膨化操作中,对物料加温、加压处理,不加蒸汽或水的膨化为干法膨化;对物料加温、加压并加蒸汽或水的膨化为湿法膨化。饲料生产常用的挤压膨化是对物料进行调质,连续增压挤出,骤然降压而使物料体积膨大的工艺操作,其主要生产设备是螺杆式挤压膨化机。
5.2.2膨化加工处理工艺技术
挤压膨化是生产膨化饲料的主要形式。生产不同的膨化饲料,其加工工艺过程的某些工段可能不尽相同,但大体上都要经过粉碎、筛分、配料、混合、调质、挤压、膨化、干燥、冷却、喷涂及成品分装等阶段。较完整的挤压膨化工艺流程见图。
5.2.3膨化颗粒剂青青饲料或胀大青青饲料的安全性能调控技木
首先是要控制饲料的调质质量,即控制调质的温度、时间、水分添加和淀粉的糊化度,使调质后的状态最适合挤压膨化或膨胀;第二是要控制膨化颗粒饲料的熟化度、密度、粉化率、冷却温度和水分、颗粒的均匀性、一致性和耐水性。要实现这些要求,必须配备合理的蒸汽供汽与控制系统和调质、挤压膨化、膨胀、干燥、冷却、筛分设备,并根据产品的不同要求科学调节控制参数,获得客户满意的产品。
5.3挤压铸造对青饲料营养成分的影晌
①上升能值;②上升水溶性淀粉糊化率;③减低玻璃纤维占比;④上升核营养物质的消化不好率;⑤对轻微酚类化合物有大的被破坏目的。
6 计量与包装
量值溯源与打包阶段:
人工客服电话操作的:套袋—放料称重系统—缝口
定时酶联免疫法秤秤量—工人套袋废品回收站—输送管、缝口
压力容器检验与木箱机械
包装秤、缝口机、输送机
粉料的计量检验
①粉粒材料管理剂量校准做法的选定需求选择视中慢性的變化。②当剂量校准方式英文已选定时,平衡材料管理视中慢性将是提升 剂量校准不及格率的重要性之处,水比热容式剂量校准着实凸显,而累计式剂量校准的有效控制视中慢性變化率在智能皮帶秤能範圍时间内。
稳定物料视重度的有效方法之一,是在粉料进入计量之前,装入一个过度粉仓中,物料在仓中流动,进行均匀混合。操作时一定要始终保持一定的料面,切忌把料用完再加料,否则会出现仓壁两侧堆积的粉层“塌方”,视重度发生突变,造成废品数增加。
包装机效果管控方法
某项新技术的关键因素第一要进行有效的封装的材料;二要要实现目标精准度的封装的计量;三是要并配有效的类产品解释。

 乐动网页版登录入口
 地址:河北省鹿泉市开发区双剑路8号
 邮箱:yada@hebyada.cn
 全国服务热线:0311-82011250