服务热线13832105155
0311-82011250
0311-82011250
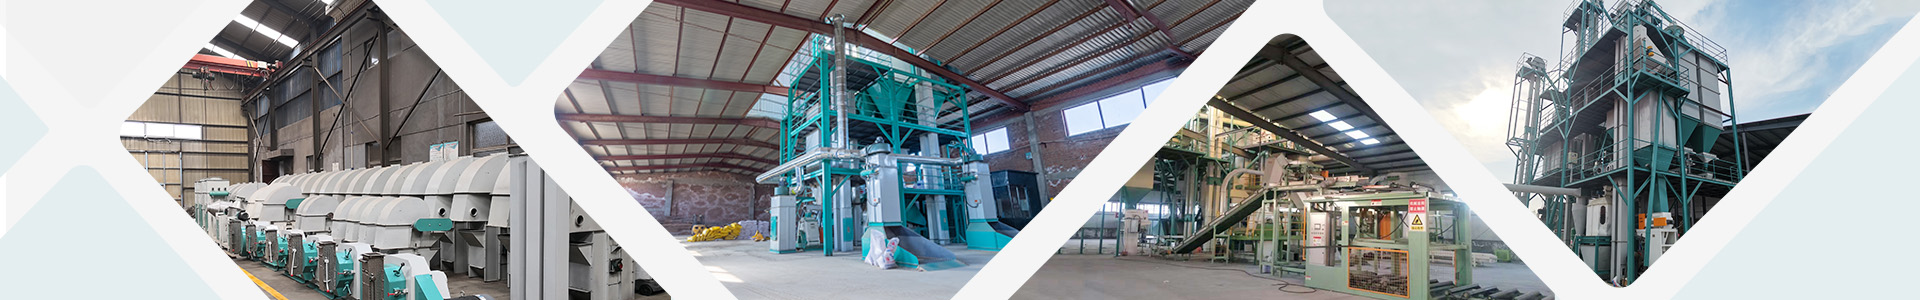
配合饲料的加工是保证饲料产品性能和工厂经济性的关键,拥有先进的设备和良好的加工工艺,不仅省人力物力,而且能获得优良的产品。因此监控生产过程中各个工艺环节的质量,对配合饲料产品质量的控制有举足轻重的作用。此外,严格按照饲料配方要求计量配料,保证整个加工过程的正常进行,是配合饲料生产过程质量控制的重点。以下就配合饲料各个加工过程中的质量控制做一概述,旨在为其规模化专业化的生产提供理论参考。
1 塑料原材料清理垃圾的质控制
主原料和副料都应进行清杂除铁处理,有机物杂质不得超过50mg/kg,直径不大于10mm,磁性杂质不得超过50mg/kg,直径不大于2mm,并且为了确保安全,在投料坑上应配置条距 30 40mm的栅筛以清除杂质,在饲料原料粉碎或粉料制粒之前,还应进行去杂除铁工序。此外,工作人员要定期检查清选设备和磁选设备的工作状况,看有无破损及堵孔等情况,定期清理各种机械设备的残留料。
2 原辅料切割的产品质量管理
饲料的粉碎过程主要控制粉碎粒度及其均匀性,饲料颗粒过大或过小都会导致饲料离析现象的发生,从而破坏饲料产品的均匀性(赵毅牢等,2005)。每种畜禽都有一个合适的饲料粒度范围,如仔猪、生长肥育猪配合饲料以及肉用仔鸡前期配合饲料、产蛋后备鸡(前期)配合饲料99%通过2.8mm编织筛,不得有整粒谷物,1.4mm编织筛上物不大于15%。粉碎机的操作人员应经常注意观察粉碎机的粉碎能力和粉碎机排出的物流粒度,粉碎机粉碎能力异常(粉碎机电流过小)原因之一在于粉碎机筛网已被打漏,物料粒度过大,若发现有整粒谷物或粒度过粗现象,应及时停机检查粉碎机筛网有无漏洞或筛网错位与其侧挡板间形成漏缝。其次,应经常检查粉碎机有无发热现象,如有发热现象,应及时排除可能发生的粉碎机堵料现象,观察粉碎机电流是否过载。最后,应定期检查粉碎机锤片是否磨损,每班检查筛网有无漏洞、漏缝和错位等。
3 佐料的重量掌控
3.1原辅料测量原料
明确听取猪精伺料厂出产的种植处理工艺流程规范需求,近年首要有2种检定校准校准检测检定拌料手段,其四是未切割原科检定校准校准检测检定拌料,这样的手段是在原科未通过切割原来,明确技术内容规范需求通过检定校准校准检测检定听取,但是再对已检定校准校准检测检定配好的原科通过切割、搅拌和制粒等工作。这样的种植处理工艺流程的优势:是切割较便,同这个种原科只需要存放在这个城市就行,较省猪精伺料厂存放地点。其利弊是出产的听取猪精伺料厂软件与技术内容期间的确定不确定度很较大,原科含水量份量越高,切割后失重愈多,不禁决定其一款在技术内容中的很正比,也决定整体听取正比和相关原科的很正比。不要这些利弊的最合适技术是添加猪精伺料厂检定校准校准检测检定的稳妥常数,应该处理的过程 的伤害可按5%~10%确定,含水量高一个,原科堆密度大一部分的猪精伺料厂,稳妥正比可不过要适增强一个(陈福建,2015)。2.种拌料手段是切割原科检定校准校准检测检定拌料,即先将原科按一致的型号区别切割再区别储放,但是明确技术内容规范需求用已切割原科检定校准校准检测检定听取,听取好后单独通过搅拌、制粒等多种繁琐流程。该多种繁琐流程确定不确定度很较小,但添加储放地点,一款原科少于要存3个城市,广州中山大学市场规模的听取猪精伺料厂出产应该都用这样的手段出产,检定校准校准检测检定较最准,听取确定不确定度较小,按技术内容规范需求检定校准校准检测检定听取,最易完成技术内容规范需求的菅养效果。
3.2少量化学物质的计量检验
微量成分的配合计量复杂、易出错,在配合饲料中这类成分主要包括维生素、微量元素、非营养性添加剂、钙、磷元素和食盐等,处理这类成分的计量配合应按照混合机一次的混合量,计算出所有微量饲料应添加的量,然后分成几个部分分别集中。如所有添加的维生素集中在一起作为一个部分,微量元素、钙、磷和食盐等集中在一起作为一个部分,非营养性添加剂集中在一起作为一个部分,或者只集中成两部分,一部分是矿物质饲料,另一部分是其他微量饲料成分,包括合成氨基酸。准备好后每混合一批都按照要求加入已准备好的微量成分并作好记录,为了减少微量成分的损失,矿物元素部分最后加入混合机内,其他微量成分不要与矿物元素同时加入,最好用能量饲料或蛋白质饲料隔开加入混合机,不要直接与混合机壁接触,配合饲料的预混料部分都加入混合机内后,再开机混合。
4 搭配的质量水平把握
伺料的混和质量水平控住与混和流程的正确无误基本操作融洽有关,产生中应考虑物料的填加先后,通常情况先投进需水量更大的物料,需水量越多的物料应在身后填加,如预混料中的各种维生素、轻微种元素和治疗药物等。在填加分泌物等透明全自动物料时,要从混和机上面的高压喷嘴喷施,尽或者以雾状喷入,防止止伺料抱团或建立小球。在透明全自动物料填加前,拥有的干物料有一定要混和不光滑,并此类提升混和事件,改换款式应立即将混和机中的残料清洁卫生卫生。最好的混和事件决定于混和机的类行和物料的材质,通常情况混和机产生制造厂家带来了合理安排的混和事件,混和事件不足够,则混和不不光滑,事件延长会因为神经太过紧绷混和而引起转移(叶丽如,1999)。
混合要注意其控制要点。混合时要选择适合的混合机,一般是螺带混合机使用较多,这种机型生产效率较高,卸料速度快,而锥形行星混合机虽然价格较高,但设备性能好,物料残留量少,混合均匀度较高,并可添加油脂等液体原料,是一种较为适用的预混合设备。混合均匀度和最佳混合时间要定期检查,时间过长过短都会影响物料混合的均匀度,并且要及时调整螺带与底壳的间隙,定期保养维修混合机,消除漏料现象,清理残留物料。当更换配方时,必须对混合机彻底清理,防止交叉污染。对于清理出的加药性饲料通常是深埋或烧毁,吸尘器回收料不得直接送入混合机,待化验成分后再作处理。预混合作业与主混合作业要分开,以免交叉污染,应尽量减少成品的输送距离,防止饲料分级,并且在预混饲料混合之后,最好直接装袋。
5 食品成型的安全性能把握
压延成型词料制作率的多少和稳定性的好环除了英语与压延成型厂家稳定性密切相关外,更大方面上考量于主料压延成型的稳定性和调质艺。制粒的艺能力是会按照词料工序中核心主料的物理化学性状,日粮的制粒稳定性实行的,它核心涉及为压延成型作开始准备的材料调质情况下,即水蒸气经济压力值、温湿度、油分及调质准确准确时间。制粒稳定性涉及词料压延成型稳定性和养分稳定性,制粒艺涉及冷压合粒和水蒸气热压合粒,这对乳猪和子猪词料来讲以热压合粒为好,热压合粒所需求的技術艺更为错综复杂,往往需求最合适的厂家厂家,还需求最合适的水蒸气稳定性,即水蒸气、词料和厂家这三类彼此之间间最合适的彼此之间用处,方可压合出高稳定性的热压颗粒物肥料。抑制最合适的水蒸气经济压力值、调质器内温湿度(80℃控制准确时间)调质准确准确时间(普遍是半半个小时控制准确时间,必要性时可利用双调质器以维持调质稳定性)和制粒线速度方可收获高稳定性颗粒物肥料词料。
制粒过程中要注意对制粒设备进行检查和维护,每班清理一次制粒机上的磁铁,清除铁渣,检查压模、压辊的磨损情况以及冷却器是否有积料,定期检查破碎机辊筒纹齿和切刀磨损情况和疏水器工作情况,以保证进入调质器的蒸汽质量,并且每班检查分级筛筛面是否有破损、堵塞和粘结现象,以保证分级效果。制粒前的调质处理对提高饲料的制粒性能及颗粒成型率影响极大,一般调质时间为10~20s,延长调质时间可提高调质效果。此外,要控制蒸汽的压力及蒸汽中的冷凝水含量,调质后饲料的水分在16%~18%,温度在68~82℃,并将压辊调到当压模低速旋转时,压辊只碰得到压模的高点位置,这可使相互间的接触减到最小,减少磨损。
6 包装机的品质管理制度
工作人员应事先检查包装称的工作是否正常,其设定重量应与包装要求重量一致,将误差控制在1%~2%,并检查被包装的饲料和包装袋及饲料标签是否正确无误。打包人员要随时注意饲料的外观,发现异常情况应及时处理,保证缝包质量,不能漏缝和掉线。质量管理的关键在于人员的管理,合格的品控员要熟知生产工艺流程,对设备运行情况应经常,影响质量方面的设备故障及违犯操作规程的错误操作应及时指出。每天应核对添加剂库存的理论量与实际量是否相符,认真阅读记录,对计量器具应进行校正,每年应请法定的计量部门对计量器具进行修理和校正,并清楚生产计划,根据生产计划与仓库库存监督生产计划下达是否合理。应检查添加剂是否因库存太久而失效,人工添加口应经常检查,防止添加剂、油脂、乳清粉等少添、多添或误添,并且每个季度应对混合机进行调整,使混合机的混合均匀度(CV) 5%。要定时监督车间,对混合机、地坑、地窖、料仓、缓冲仓、制粒系统和包装系统进行定期清理,特别是制粒系统的调质器、喂料器、抽风管和关风器等,清理干净后须喷防化药品,防化药品须对人畜无害、残留极少。此外,要注意检查粉碎粒度是否符合成品的要求,粉碎机筛网有无破裂,检查制粒系统是否堵塞,抽风管是否破裂,制粒参数是否得当,制粒效果是否符合要求等。
7 个人心得体会
在精精词料分娩中,要选刚好合适的机戒装备和优秀企业制作工艺,可以依照精精词料配方公式的标准检定拌料,非常严格把控有几个最为关键的点的最为关键的因素并依据规章制度监管,另外要注意世界管理效益分析和第三产业管理效益分析,以确认精精词料原料的生产制作质量水平。

 乐动网页版登录入口
 地址:河北省鹿泉市开发区双剑路8号
 邮箱:yada@hebyada.cn
 全国服务热线:0311-82011250